Tornería
CTX 450 4A: el torno de DMG MORI busca mecanizar seis caras en una sujeción
La nueva configuración combina dos husillos y herramientas motorizadas para reducir traslados y cambios de amarre en piezas torneadas complejas.
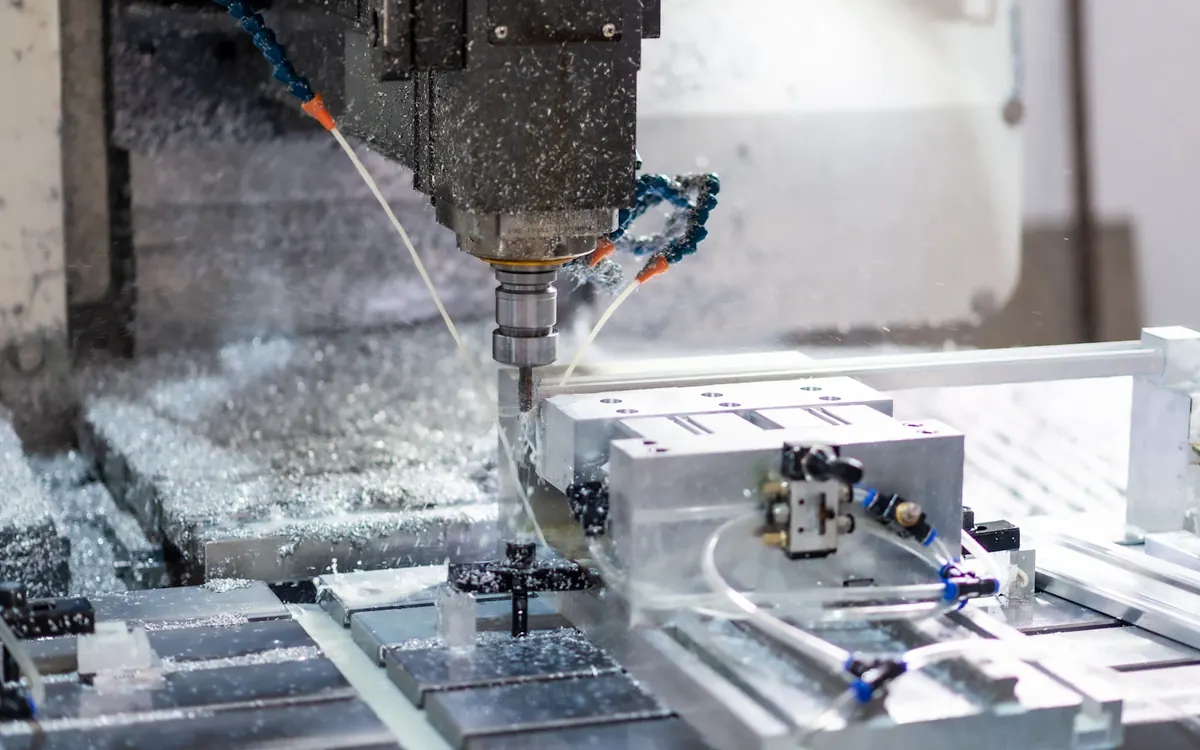
DMG MORI presentó el CTX 450 4A como un torno para mecanizado completo de piezas complejas. El concepto reúne dos husillos, torreta y herramientas motorizadas para trabajar varios lados de una pieza dentro de una misma máquina. La promesa de «seis caras en una sujeción» apunta a reducir operaciones externas y errores acumulados al volver a montar el componente.
Según la ficha del fabricante, el espacio de trabajo admite piezas de hasta 430 mm de diámetro y 700 mm de longitud. La configuración divulgada ofrece hasta 36 posiciones de herramientas y un eje Y con recorrido de ±65 mm. Son cifras que deben comprobarse en la variante específica, porque las opciones de husillo, torreta, plato y portaherramientas pueden cambiar la capacidad útil.
Menos amarres, más control del proceso
Cada vez que se desmonta y vuelve a sujetar una pieza, existe una posibilidad de introducir una pequeña desviación. Para componentes que requieren concentricidad entre caras, alojamientos y roscas, hacer más operaciones en una máquina puede ayudar a conservar referencias comunes. Los dos husillos permiten transferir la pieza para trabajar su lado opuesto; las herramientas motorizadas pueden añadir fresado y taladrado a la secuencia.
La ganancia no es automática. Un proceso completo requiere herramientas, programación, gestión de viruta, refrigerante, medición y un plan de sujeción bien resuelto. Si la pieza ocupa poco tiempo de torno pero mucho de preparación, el beneficio dependerá de la familia de piezas y del volumen mensual.
Qué revisar antes de comparar
La información del fabricante cita una precisión de hasta 6 micras o 12 segundos de arco en determinadas características. Para usar ese dato en una decisión, hay que pedir la definición del ensayo, las condiciones térmicas y la configuración exacta. Precisión de máquina, repetibilidad y tolerancia final de la pieza no son sinónimos.
Una evaluación de compra puede incluir un ciclo con una pieza representativa, el tiempo total de mecanizado, el número de operaciones eliminadas, herramientas necesarias, costo de utillajes, disponibilidad de posventa y facilidad para integrar sondas o medición en máquina. También conviene comprobar el diámetro de barra y la capacidad real del subhusillo con la geometría que se producirá.
El CTX 450 4A refleja una dirección de la tornería CNC: concentrar operaciones y mantener la pieza referenciada mientras se completa. Para un taller, la pregunta clave es si sus lotes y tolerancias justifican esa integración frente a un torno más sencillo con operaciones secundarias externas.
Fuentes y referencias
Más sobre tornería
CoroTurn Plus lleva sensores al corte para vigilar el proceso de torneado
La herramienta conectada de Sandvik Coromant registra condiciones de corte para detectar desgaste, vibración y rotura antes de que se conviertan en scrap.
Leer nota
CoroTurn PI combina desbaste y acabado dentro de una misma barra
La herramienta de Sandvik Coromant usa dos insertos para mecanizado interno y suma geometrías distintas para desbaste, acabado y control de viruta.
Leer nota